光纤激光切割 7 大常见问题:从耗材角度快速排查
激光切割质量突然变差,很多操作员的第一反应是翻参数表。但实际排查下来,相当一部分"突然出现"的问题出在四个易损件上:喷嘴、保护镜片、聚焦镜和陶瓷环。本文按现场呼叫频率最高的 7 类问题逐一拆解——每个问题对应什么现象、先查哪个耗材、怎么确认。
快速对照:现象 → 耗材
| # | 现场现象 | 最可能的耗材原因 | 先查什么 |
|---|---|---|---|
| 1 | 底部挂渣(硬渣或软渣) | 喷嘴孔径磨损、镜片污染导致有效功率下降 | 喷嘴孔径、镜片通透度 |
| 2 | 切不透、工件连在一起 | 喷嘴堵塞/变形、保护镜片脏污、气压不足 | 喷嘴状态、切割头处实际气压 |
| 3 | 只有单边挂渣或毛刺 | 喷嘴偏心或单侧损伤 | 光斑在喷嘴内的同心度 |
| 4 | 断面粗糙、烧伤、锥度过大 | 喷嘴磨损、镜片热损伤造成焦点偏移 | 镜片雾化/烧点、试切验证焦点 |
| 5 | 功率下降:薄板能切、厚板切不动 | 保护镜片污染或烧毁 | 保护镜片(雾化、飞溅、裂纹) |
| 6 | 喷嘴寿命骤短、飞溅堆积 | 喷嘴型号/孔径不匹配、陶瓷环损伤、气路异常 | 喷嘴选型、陶瓷环 |
| 7 | 高度报警、喷嘴撞板、随动不稳定 | 陶瓷环开裂或污染、感应线损伤 | 陶瓷环、感应线、喷嘴端面 |
下面逐条展开机理、确认方法和处理方式。
一、底部挂渣:硬渣和软渣指向相反的调整方向
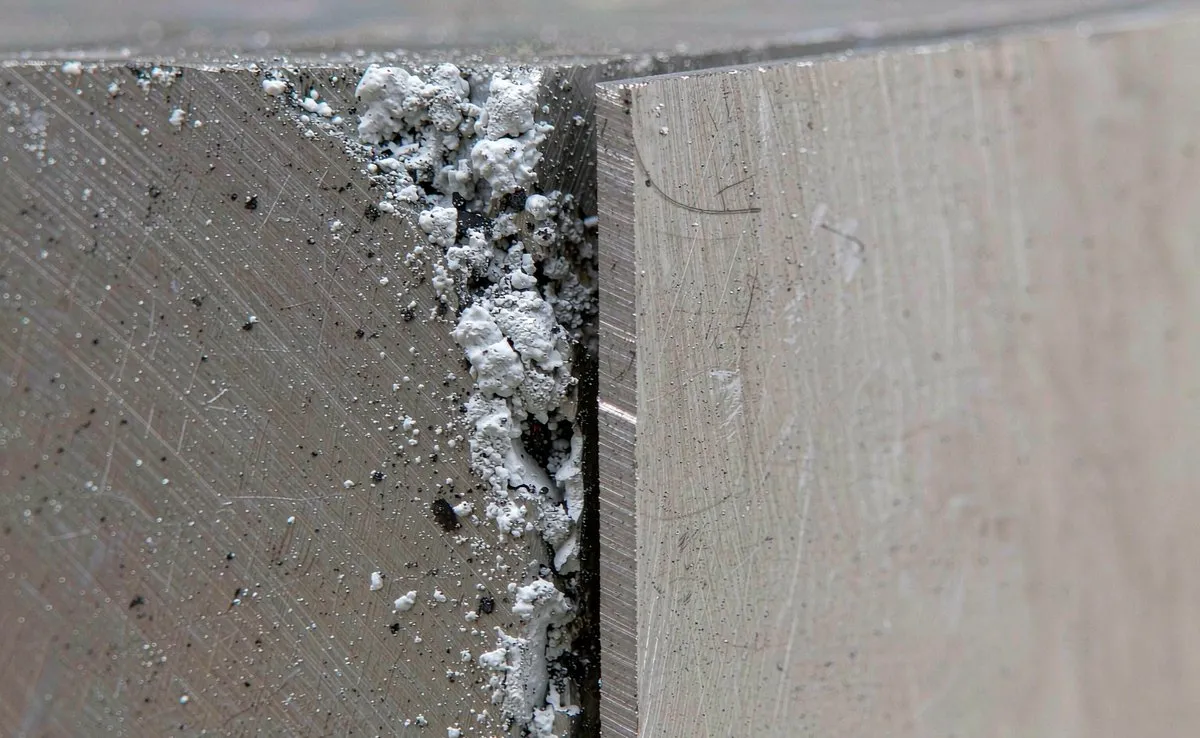
底部挂渣是熔融金属在辅助气体吹走之前就凝固了。两种形态的处理方向完全相反:
- 硬渣(针状、需要用砂轮打磨):切割深度方向能量不足——速度过快、功率偏低、焦点偏高,或气压不足。
- 软渣(葡萄状颗粒、用指甲能抠掉):热输入过大——速度过慢、功率偏高,或焦点偏深。
一项针对 201 不锈钢的五因素试验(2025)显示:挂渣面积的差异约 45% 来自激光功率、39% 来自焦点位置,而气压只解释了约 2.7%。也就是说,先查功率和焦点,再去动气阀。
耗材角度:喷嘴磨损会扩大气体锥面、降低到达割缝的实际压力,表现出来和"气压不足"一模一样;保护镜片雾化会降低实际到达工件的能量,表现出来和"功率偏低"一样。如果挂渣是换完镜片或喷嘴后才出现的,先怀疑新换的件,而不是改参数。
二、切不透:按"断在哪里"定位原因
典型表现:轮廓末端没切断、底部残留小桥、穿孔没打穿。
按断面位置判断最有效:
- 上表面炸坑:穿孔时间太短或穿孔高度不对。
- 中段重新凝固:喷嘴堵塞或气流不足。
- 底部连桥(虚切):速度略快(常在 5–10% 范围)或焦点偏高。
耗材检查:喷嘴孔径变形或被飞溅堵住是最常见的物理原因。厚板切割时,轻微污染的保护镜片仍能切 2 mm 薄板,但在 12 mm 上就会失效——能量损失总是先在工艺余量最小的工况暴露出来。气体纯度同样关键:氮气纯度不达标(混入氧气)往往先表现为切不透和断面发黄,而不是压力表读数变化。
三、单边挂渣、方向性质量问题
同一个工件,某个方向切得干净、反方向挂渣——这是工艺系统不对称,绝大多数情况是机械原因。
喷嘴偏心哪怕只有 0.1 mm,也会造成明显的方向差异:气流与光束不再同轴,切割质量随行进方向变化。喷嘴孔径单侧损伤同理。
每次换喷嘴、每次撞板之后,以及单边毛刺首次出现时,都要校验同心度。同心度问题靠调气压或功率补不回来,必须先解决机械偏差。
四、断面粗糙、烧伤、锥度过大
断面质量主要由焦点位置、速度和气体决定,喷嘴状态次之。氮气切割的常用经验法则是:焦点放在板厚的 1/3 到 2/3 之间(从上表面算)。
以下数据来自公开的 S355JR 切割试验,可作参考基准:
- 4 mm 板最佳锥度 0.027 mm(0.192°),多次试验平均 0.056 mm;6 mm 板增大到 0.199 mm。
- 同一功率下把速度从 2900 提到 4500 mm/min,锥度从 0.027 增大到 0.104 mm。
- 气压从 0.3 bar 升到 1.5 bar,表面粗糙度从 1.264 µm 升到 2.979 µm——气压加得越多,断面反而越差。
另有一项针对 3 mm 不锈钢的 Taguchi-灰关联试验(Pamcek 等,MDPI 2023)结论是:在常规工艺窗口内,对表面粗糙度影响最大的是焦点位置和切割速度,功率的影响最小。
耗材角度:聚焦镜受热损伤后,有效焦点位置会偏移——上周好用的参数,这周焦点就不对了。如果质量是逐渐变差而不是参数改动后突然变差,先查光学件再调参数。
五、功率衰减:薄板能切、厚板切不透
这是保护镜片污染或烧毁的典型特征:薄板工艺余量大,还能切;厚板余量小,立刻失效。伴随现象包括同程序下切割变慢、功率显示不稳、镜片反复烧。
排查顺序:
- 保护镜片是否有雾化、飞溅点、烧点、裂纹。
- 喷嘴是否被飞溅堆积(堵塞的喷嘴会扰乱气流,反过来烤镜片)。
- 切割头处的气流量稳定性,而不是只看减压表。
- 镜片座的密封圈——密封失效会把污染物直接引进光路。
如果新换的保护镜片几小时内就烧了,不要再继续换镜片,先找污染源:穿孔飞溅、喷嘴损伤,或密封泄漏。烧镜片是症状,根源在光路的上游。
六、喷嘴寿命骤短、飞溅堆积
喷嘴是消耗件,但"每班换一次喷嘴"不正常,它是信号。
寿命异常缩短的常见原因:
- 型号或孔径选错(单层/双层、孔径与板厚不匹配)。孔径偏小时,气流速度和端面温度都会升高。
- 在喷嘴上直接长时间穿孔(厚板尤其明显)。
- 随动异常导致喷嘴扎进飞溅区。
- 陶瓷环损伤造成实际间距不稳定。
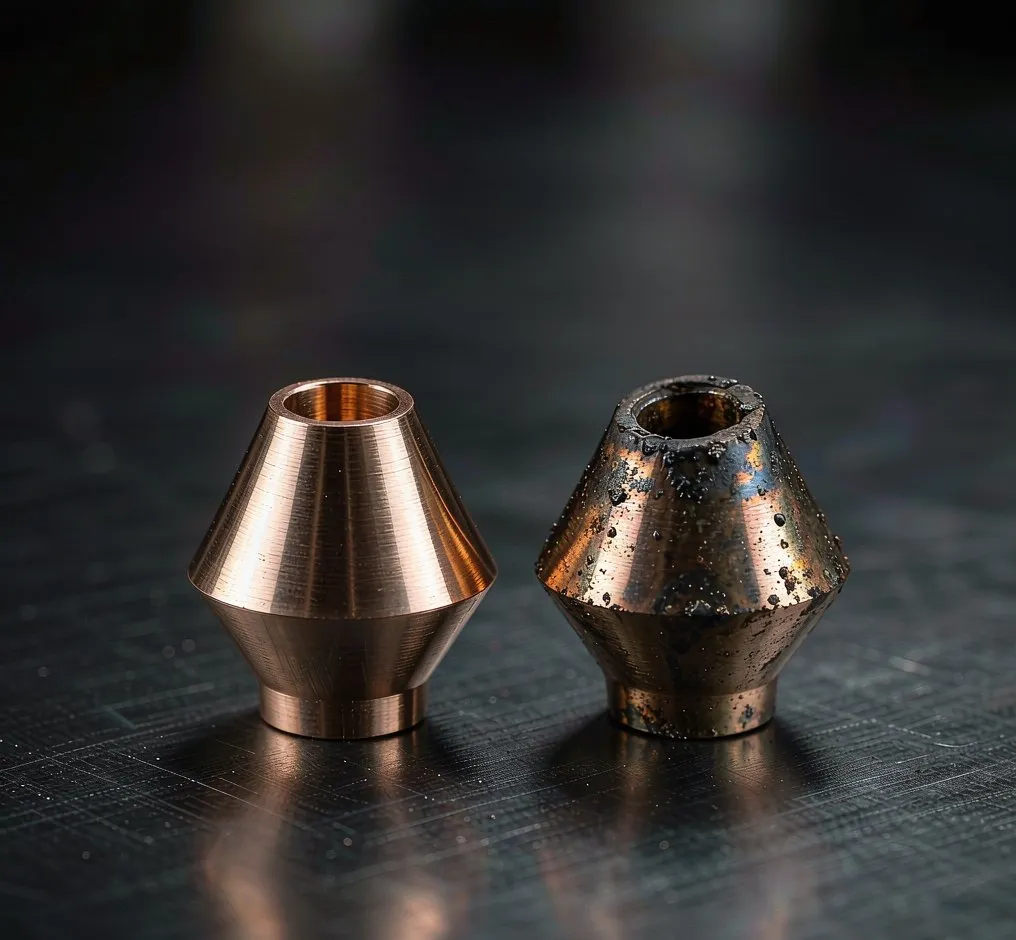
行业经验上,多数供应商建议生产机台喷嘴在累计切割 8–12 小时后更换(此为估算值,实际寿命取决于材料、功率与穿孔策略)。每班开始前在强光下检查孔径:外锥面粘飞溅属正常,孔径变椭圆或缺损则必须更换。
七、随动不稳、喷嘴撞板、报警
陶瓷环的作用是让喷嘴与切割头绝缘,并传递电容信号用于高度控制。一旦开裂、缺角或被金属飞溅污染,随动就会失去稳定基准:表现为高度报警、突然撞板、台面不同位置切割质量不一致,有时还会因联锁触发"无光"报警。
检查项:陶瓷环是否有裂纹、绝缘面是否被飞溅桥接;感应线是否磨损、接头是否松动;喷嘴端面是否因之前的撞板而变形。只要发生过撞板,建议直接更换陶瓷环——外观完好的环也可能有细微裂纹,热态下才失效。
耗材自检清单
| 耗材 | 检查内容 | 更换时机 | 参考寿命(以供应商实测为准) |
|---|---|---|---|
| 喷嘴 | 孔径圆度、飞溅、同心度 | 孔径椭圆/缺损、单边挂渣 | 约 8–12 切割小时(估算) |
| 保护镜片 | 雾化、烧点、裂纹、密封圈 | 清洁后仍有烧点或雾化 | 100–500 小时(估算,与穿孔次数相关) |
| 聚焦镜/准直镜 | 内部污染、镀膜损伤 | 保护镜片正常但功率仍衰减 | 数月(建议季度检查) |
| 陶瓷环 | 裂纹、飞溅桥接、通断 | 撞板后;出现高度报警时 | 直到损伤为止 |
| 感应线 | 磨损、接头 | 间歇性报警 | 视情况 |
常见问题
怎么区分硬渣和软渣? 用指甲抠:能抠掉的是软渣——热输入过大(速度慢或焦点深);抠不掉、要用锤子或砂轮的是硬渣——能量不足(速度快、功率低或焦点高)。
保护镜片脏了真会导致切不透吗? 会。镜片污染降低光学透过率,实际到达工件的功率下降,而系统显示仍然是设定值。这种损失总是先在厚板或高速轮廓上暴露,因为这些工况的工艺余量最小。
为什么切割质量会随方向变化? 基本是喷嘴同心度问题。喷嘴偏心或单侧损伤会让气流不对称,割缝在不同行进方向上表现不一致。每次换喷嘴、每次撞板之后都要重新校验同心度。
喷嘴多久换一次合适? 没有通用数字。多数供应商给的经验是生产机台 8–12 切割小时,但真实寿命取决于材料、功率、穿孔策略和气体。建议用一个月时间把换喷嘴记录和质量异常对照起来——自己的数据比任何标称值都准。
气压越高切割质量越好吗? 不是。公开的 S355JR 试验中,气压从 0.3 升到 1.5 bar,粗糙度从 1.264 µm 升到 2.979 µm。气压过大会在割缝内形成湍流,反而让断面变差。目标是稳定、层流的气流,而不是把减压表开到最大。
需要快速判断是哪个耗材出了问题?
把缺陷照片和切割参数(材料、板厚、功率、气体、喷嘴孔径)发给我们,我们帮你判断优先检查哪个耗材——通常一个工作日内回复。
WhatsApp:+86 199 5823 0379 · 邮箱:louis@ttsurl.com——批发与 OEM 定制欢迎咨询。