激光切割头校准:其实是三件事,不是一件
现场开口说「得校准一下头」的,最后十次里有六七次不是校准的事:喷嘴磨了、保护镜起雾了、陶瓷环有一道发丝裂。不是校准不常见,而是这个词盖着三件完全不同的事,而通常出问题的是另外那件。
「校准」其实是三件事
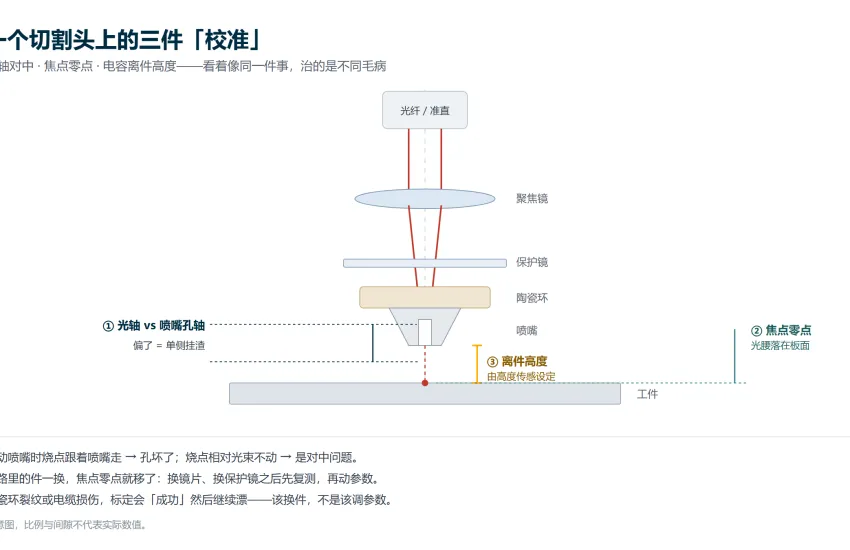
光纤切割头上,这个词被用来指下面全部三件事,它们唯一的共同点是都得动扳手、都得试切:
| 哪一件 | 实际设定的是什么 | 偏了会怎样 |
|---|---|---|
| 喷嘴对中(光轴与喷嘴同轴) | 聚焦后的光束是否从喷嘴孔正中穿过 | 只有一侧挂渣;割缝是斜的;一面粗糙一面光洁 |
| 焦点零点 | 光腰相对工件表面的位置——整张参数表就是按这个零点写的 | 所有厚度同时变差;上个月还好用的程序,现在要么切不透要么过烧 |
| 高度传感标定 | 电容信号与真实离件高度之间的对应关系 | 高度报警、薄板上乱找高度,或者明显抬得太高/压得太低 |
分开看很要紧,因为三件的修法不一样,做错那件会把机器弄得更差。用重新对中去治焦点问题,等于把本来对好的光路挪歪。
动手之前:五件会让校准「看起来失败」的事
- 喷嘴孔磨大或变形。孔已经不圆,就没有可对齐的轴。对着光看一眼,孔口椭圆或缺边,后面都不用做了。
- 保护镜起雾或烧点。有褐色斑的镜片会把光散掉,光斑怎么调都不圆。
- 陶瓷环有裂纹。高度信号是穿过它读的,发丝裂的表现就是高度漂——和标定不准一模一样。
- 聚焦镜装反,或者装的不是参数表假设的那片。装反、或焦距换了,零点就移了,而机器不会报错。
- 辅助气压力不足或漏气。气不够同样产生单侧挂渣,看着像喷嘴偏了。
喷嘴对中:一个能分清「哪件坏了」的土办法
目标很简单:光轴和喷嘴孔轴在出口处重合。让人困惑的是,两种不同的毛病会产生同一种单侧挂渣——喷嘴相对光束是歪的,或者喷嘴孔本身就是偏的。
可靠的区分办法:在喷嘴口贴一段胶带或垫一片薄板,低功率打一下,看烧点相对孔口的位置;然后把喷嘴转 90° 再打一次。
- 烧点跟着喷嘴转 → 孔本身偏了或磨了。换喷嘴。调对中没有意义。
- 烧点相对光束位置不变 → 光束偏离机械轴。这时候对中才是该做的事。
| 烧点长什么样 | 说明 | 怎么办 |
|---|---|---|
| 圆形,在孔口正中 | 对中没问题 | 停,去别处找原因 |
| 圆形但偏一侧 | 光束偏轴 | 把光束对到喷嘴中心,再复测 |
| 拉长、水滴形或双点 | 孔磨损/损伤,或两次反射 | 先换喷嘴,复测之后再决定要不要动对中 |
| 低功率下就很大很模糊 | 焦点离零点很远,或镜片起雾 | 先查焦点零点与保护镜,再谈对中 |
焦点零点:其他一切参数都以它为基准
焦点零点不是「一次调好就完事」的设定,只要光路里的件变了,它就会移动。换一片不同焦距的聚焦镜、换一种厚度的保护镜、把卡匣重新装一次,零点就变了,哪怕你没「调」任何东西。
实用做法不需要专用仪器:固定功率与气压,切一段斜面试块或台阶试块,看割缝最细、挂渣最轻的位置在哪——那个位置就是真实零点。设好之后,用你平时真正在切的厚度复测一遍。
| 切面表现 | 焦点大概 | 下一步 |
|---|---|---|
| 割缝宽、挂渣重、上边缘变圆 | 偏高(光腰在板面之上) | 把零点往下调,同一块试板复测 |
| 割缝窄、条纹深、火花上翻 | 偏低(光腰在板面之下) | 把零点往上调,复测 |
| 某个厚度好、另一个厚度差 | 零点可接受,焦距不适合这个范围 | 这是选镜片的问题,不是校准 |
| 一个班次内自己变 | 镜片吸收导致热漂,或卡匣没压紧 | 查保护镜与镜片落座,不是查校准 |
别人的焦点数值搬不过来。同事给你的那个焦点偏移,只在「同一个头、同一片焦距、同一种保护镜厚度、同一套安装叠层」下才成立。抄了数字,等于抄了别人的光路。
高度传感:标定回路,不是标定现象
电容回路从陶瓷环和头体出发,经传感器电缆回到控制器。标定设定的是信号与真实高度之间的对应关系——但回路本身不行,标得再准也会漂。
- 清洁陶瓷环与喷嘴落座面。脏污会直接改变电容。
- 装上状态良好的喷嘴。检测几何里包含喷嘴。
- 用塞尺或控制器自带的标定板设离件高度,数值步骤按控制器手册走。
- 手动上下移动头,看读数:同一个物理高度应该重复回到同一个值。
| 现象 | 最可能是 | 查什么 |
|---|---|---|
| 每个程序都在同一位置报警 | 电缆在某个拖链弯折点损伤 | 在该点手动弯折电缆,同时看读数 |
| 一个班次内读数越漂越远 | 接头电阻变化,或环有裂纹 | 重插接头;对着灯看环 |
| 只有薄板上乱找高度 | 信号噪声,或增益是对着坏信号调的 | 先查电缆与屏蔽,再动增益 |
| 一直固定偏高或偏低同一个量 | 标定本身 | 这是唯一该重新标定的情况 |
什么时候「不该」校准
有些故障看着像校准,但校准治不了。快速认出这几种,比学任何步骤都值钱。
- 保护镜上有烧点或黑点。镜片在吸收,对得再准也救不回光束。
- 陶瓷环裂了。回路断了。先换,再验高度读数。
- 喷嘴孔椭圆或缺边。没有可对齐的轴了。
- 聚焦镜外圈有彩虹环或晕。膜层退化,镜片在散射。
- 撞过枪的头。先查压盖、落座面和陶瓷环——压盖一旦变形,喷嘴怎么都压不正,对中一小时也是白费。
多久做一次
按周期校准不如按事件校准。实际操作里,在这些时候做:
- 撞枪或刮到翘边之后;
- 换过喷嘴型号、陶瓷环或保护镜之后;
- 换过聚焦镜,尤其是换了不同焦距之后;
- 运输、重新调平、或动过龙门之后;
- 以及「原来好用的参数在所有厚度上同时失效」的时候——这是基准移了的典型信号,不是参数坏了。
而不该因为这件事去校准:早上还好、班中突然出问题。这个模式几乎总是耗材到了寿命,校准只会把它掩盖几个小时,然后再犯。
一句实话
具体公差——偏多少算偏、焦点差几个微米有影响——写在各个头厂的手册里,而且同品牌不同头也不一样。我们不编一个「通用值」,因为没有。我们能做的是把让校准站得住的那些件供对:孔真的圆、环真的没裂、镜片真的不吸收。