
激光切割喷嘴
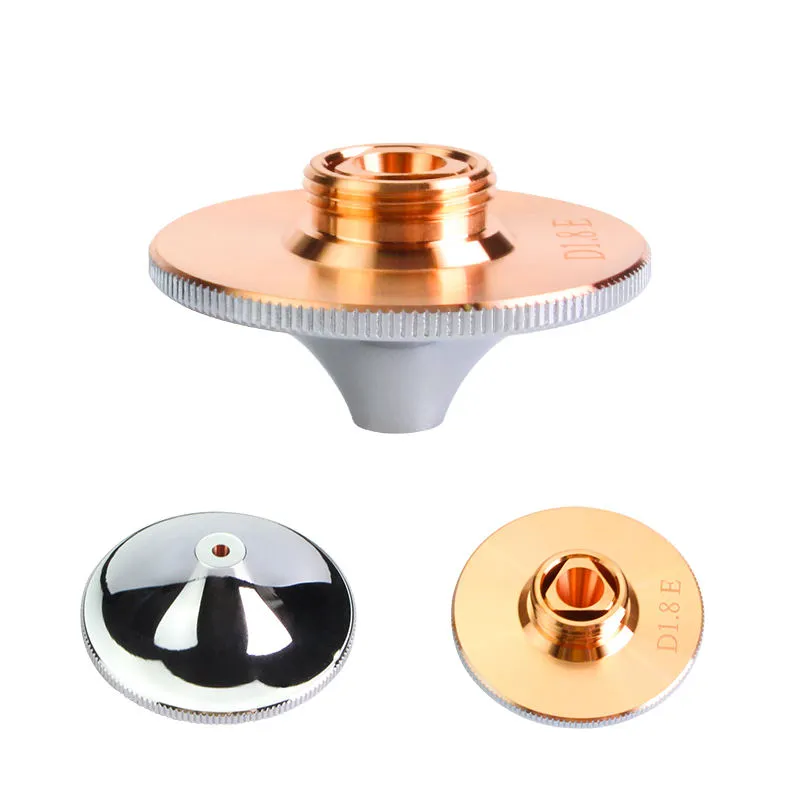
单层与双层紫铜喷嘴,孔径 0.8–6.0 mm,适配光纤与 CO2 切割头。螺纹匹配 Raytools、Precitec、WSX、Bodor、HSG,提供标准型与高压型。
喷嘴干两件事,只有一件跟气有关
大家都知道喷嘴负责送辅助气。第二件事不那么显眼:它决定了激光到板材之间的机械高度,而且撞上翘边、割渣堆的时候,先挨打的就是它。一个磨大、变椭圆、或者半堵的喷嘴,会同时把这两件事一起搞坏——所以喷嘴的毛病,最后常常被误诊成焦点问题或者气体问题。
单层还是双层
单层喷嘴只有一条气路,出来的是软而宽的锥形气帘。它适合薄板、低压切割,以及你希望气帘温和一些而不是硬冲的场合。对薄板上喷嘴消耗量大的车间来说,它也是最经济的选择。
双层喷嘴是内芯主射流加外层保护气。内层负责切,外层负责把切割区护住,这才让中厚板和不锈钢的高压切割变得可行:挂渣更可控、切面氧化更少、厚度上限附近的过程更稳。代价是单价更高,而且对同心度更挑。
定型号就两个数:孔径和螺纹
几乎每一个喷嘴询价最后都落在孔径和螺纹上。孔径是喷嘴尖端的出气孔直径,螺纹决定它能不能装上去。这两个对了,剩下的只是层型和型面。
我们的喷嘴是铜镀铬,Raytools、WSX、BOCI 这几家我们常备的是 D28 H15 体径——体径 28mm、高 15mm。正因为体径不同,哪怕孔径完全一样,一家的喷嘴也装不到另一家头上。
| 要说明的参数 | 我们的供货范围 | 它改变什么 |
|---|---|---|
| 孔径(出气孔直径) | 0.8 mm – 6.0 mm | 决定割缝处的气流量与流速。小孔把射流收得更集中,适合薄板;大孔喂得动厚板,挂渣更少。 |
| 层型 | 单层 / 双层 | 低压用软而宽的气帘,高压和厚板用内芯加外护。 |
| 型面 | 标准型 / 高压型 | 内部型线按你实际使用的压力段优化。 |
| 螺纹 | 适配 Raytools、Precitec、WSX、Bodor、HSG | 能不能装,以及装上去能不能对中。 |
孔径主要是试出来的,不是算出来的。同样的板材、同样的机器,两家车间可能落在不同孔径上,因为气源、冷水机和各自对挂渣的容忍度都不一样。做法是从机床厂给的孔径起步,一次只动一档,把好的那件留样。
从切口反推喷嘴状态
| 切口或机器的表现 | 指向什么 | 要查什么 |
|---|---|---|
| 下表面挂厚重毛刺 | 射流到割缝底部时没劲了 | 孔径磨大,或该厚度下压力不足 |
| 只有一侧挂渣 | 孔径单边磨损,或喷嘴没对中光路 | 对中工装 + 放大看孔口形状 |
| 拐角和收刀处切不透 | 孔径局部堵塞,或对拐角速度来说孔太小 | 换同孔径新喷嘴做对比 |
| 火花往上翻、保护镜片起雾 | 孔径磨损、离件太高、穿孔点太靠边 | 喷嘴孔径、离件高度、穿孔位置 |
| 切得还行但耗气量变大 | 孔径比这活需要的大 | 降一档孔径,对比切面质量 |
管好耗材,比到处找喷嘴更省钱
喷嘴是切割头里最便宜的件,也是最容易被用超期的件。有效的办法很朴素:把你自己满意的那个孔径留一件做样,按周期换而不是等症状,换的时候把同时变了的切割参数记一笔。每班两分钟的记录,能让"机器又开始切不好了"变成一次换喷嘴,而不是一次上门服务。
下单需要给什么
孔径、层型、螺纹或头型号、数量。螺纹不确定就报头型号,我们来对。支持批发,也可按经销商要求做 OEM 包装;可以和保护镜片、陶瓷环并单,一次发货覆盖一次整备。